

Sem mikilvægur verndarþáttur í lágspennuafldreifikerfum, ákvarðar áreiðanleiki innra snertikerfis aflrofa beinlínis rofgetu, leiðni og endingartíma allrar einingarinnar. Meðal margra lykilferla eru tengingargæði milli silfurtengiliðanna og leiðandi undirlagsins sérstaklega mikilvægt. Að tengja silfurtengiliði við koparstangir með lóð hefur orðið að kjarnaframleiðsluferli sem hefur mikið áhyggjuefni í greininni. Silfur-efni, vegna frábærrar leiðni, varmaleiðni og ljósbogaþols, eru mikið notuð í ýmsum snertikerfum fyrir rofa. Að hámarka frammistöðu sína með stöðugum og stýranlegum suðuferlum er lykilsvið stöðugrar hagræðingar í framleiðslu.
Frá efnislegu sjónarhorni eru silfurtenglar ekki bara hrein silfurbygging. Mismunandi silfurblendikerfi, eins og silfur-nikkel og silfur-tinoxíð, eru notuð eftir notkunarskilyrðum til að ná jafnvægi á milli leiðni og ljósbogaþols. Viðeigandi efnisval er grundvallaratriði til að ná hágæða suðu og hefur bein áhrif á breidd næsta ferlisglugga. Í hagnýtri notkun krefst uppbygging silfursuðuhnappssnertibúnaðar að silfursnerturnar séu málmfræðilega tengdar við koparundirlagið, sem gerir meiri kröfur um hreinleika suðuviðmótsins og stjórnun hitainntaks.
Á for-suðumeðferðarstigi er yfirborðshreinleiki aðalþátturinn sem ákvarðar gæði suðu. Olíu-, oxíðlög eða mengun öragna getur dregið verulega úr bleytaþoli milliflata, sem leiðir til ófullnægjandi suðu, porosity eða ófullnægjandi bindingarstyrks. Þess vegna notar iðnaðarframleiðsla venjulega fjölþrepa hreinsunarferli, þar á meðal ultrasonic fituhreinsun, veikburða sýruvirkjun og hreint vatnsskolun, til að tryggja hreint suðuviðmót. Í mannvirkjum eins og kopar/eir stimplun með silfur snerti lóðun, eru yfirborð kopar eða kopar stimplaðra hluta hættara við oxun, sem gerir hreinleikaeftirlit sérstaklega mikilvægt.
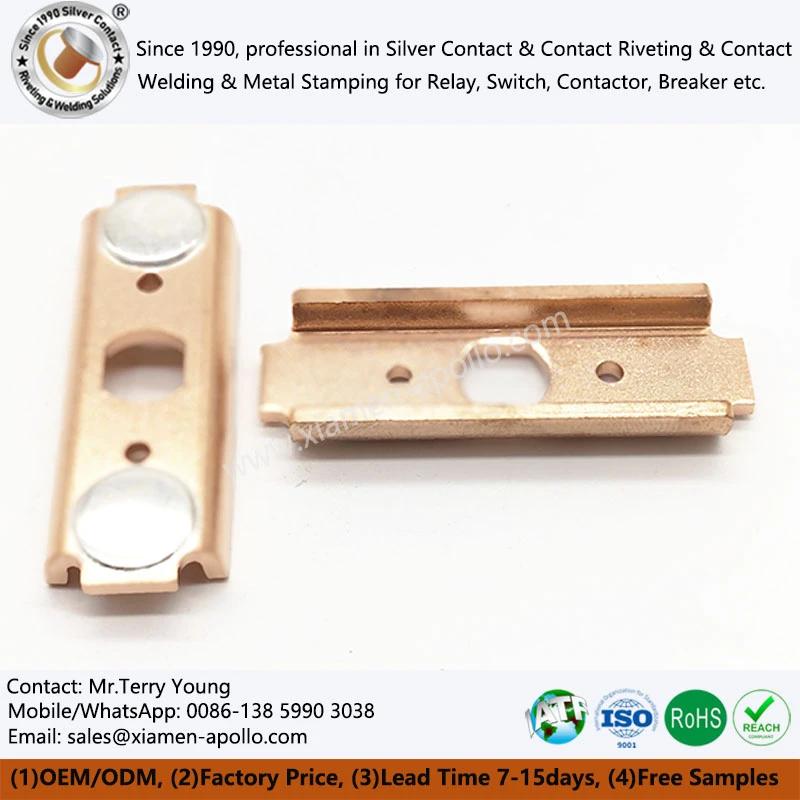
Frá sjónarhóli ferlisins, nær snerti snerti snertirofa nú aðallega tvo flokka: viðnámssuðu og lóða. Electric Resistance Spot Welding (ESSW) Silver Contact er mikið notað í framleiðslu á litlum og meðalstórum aflrofum. Meginregla þess er að nýta Joule-hitann sem myndast við straum sem fer í gegnum snertiviðmótið, hita upp staðbundið svæði hratt og ná fast-ástandi eða hálf-bráðinni tengingu. Þetta ferli hefur kosti eins og lítið hita-svæði, mikil afköst og mikil sjálfvirkni, sem gerir það hentugt fyrir fjöldaframleiðslu. Rafmagnssnertiviðnám lóða er aftur á móti oftar notað við aðstæður með mikla-straum eða mikla-áreiðanleika. Það nær málmvinnslutengingu með lóðafyllingarmálmi, sem leiðir til meiri tengingarstyrks og leiðnistöðugleika.
Varðandi suðustýringu eru hitastig og tími tvær mikilvægustu breyturnar. Of lágt hitastig mun leiða til ófullkomins samruna, sem leiðir til köldu lóðmálma samskeyti; of hátt hitastig getur valdið of mikilli silfurdreifingu eða jafnvel bruna-af, sem hefur áhrif á snertilíf. Suðutími þarf einnig nákvæma stjórn; of stuttur tími mun leiða til veikrar tengingar, en of langur tími getur valdið grófingu korns og stækkun hita-svæðisins. Í AC Resistance Welding Silver Contact ferlinu er samsvörun núverandi bylgjuforms og orkugjafatímans sérstaklega mikilvæg, sem hefur bein áhrif á gæði og samkvæmni lóðasamskeytisins.
Ennfremur er frammistaða suðubúnaðarins einnig lykilatriði til að tryggja stöðugleika ferlisins. Nútíma sjálfvirkur suðubúnaður, með lokuðu-lykkjustýrikerfi, nær nákvæmri samsvörun straums, þrýstings og tíma, sem gerir Welding Electrical Silver Contact Tip Assembly kleift að viðhalda mikilli samkvæmni, jafnvel við litla stærð. Samtímis tryggir sjálfvirk hönnun á festingum nákvæma suðustaðsetningu, forðast misstillingu eða tilfærslu og bætir þannig heildarafraksturinn.
Eftir suðu er kerfisbundið skoðunarferli ómissandi. Í fyrsta lagi beinist sjónræn skoðun að því að athuga hvort sprungur, grop eða misskipting sé í suðusamskeytum. Í öðru lagi metur rafmagnsprófun leiðni með því að mæla snertiviðnám. Í þriðja lagi, vélrænni frammistöðuprófun, svo sem tog- eða klippuprófun, sannreynir suðustyrk. Í forritum með mikla-áreiðanleika, gangast silfurstimplað suðusamstæður venjulega einnig undir líftímaprófun til að líkja eftir hnignun á frammistöðu við raunverulegar kveikt/slökkt aðstæður.

Í raunverulegri framleiðslustjórnun geta breytileikar í efnum frá mismunandi lotum, búnaðaraðstæðum og umhverfisþáttum allt valdið sveiflum í gæðum. Til dæmis getur of mikill raki flýtt fyrir oxun suðuviðmótsins, en rykmengun getur leitt til galla í innfellingu. Þess vegna er mikilvægt að koma á alhliða ferlistýringarkerfi og gæða rekjanleikabúnaði til að koma á stöðugleika í framleiðslugæði sérsniðinna silfursnertistimplunarsamsetninga. Gagnadrifin-stjórnun gerir kleift að bera kennsl á uppsprettur vandamála og stöðuga fínstillingu á ferlibreytum.
Þar sem frammistöðukröfur raforkukerfa fyrir aflrofa halda áfram að aukast, eru silfursnertiferlar einnig að þróast. Ferlið er smám saman að færast frá hefðbundnum handvirkum aðgerðum yfir í sjálfvirka og skynsamlega framleiðslu, sem bætir suðu nákvæmni, skilvirkni og samkvæmni verulega. Sérstaklega í hágæða forritum eins og lóðuðum silfursnertimerktum hlutum, er verið að setja hærri kröfur um stöðugleika og áreiðanleika suðuferla, sem knýr áfram stöðuga þróun nýrra efna og ferla.
Á heildina litið er silfursnertisuðu á íhlutum aflrofa alhliða ferli sem felur í sér efnisfræði, hitavinnslutækni og sjálfvirka stjórn. Aðeins með samræmdri hagræðingu á öllum þáttum, þar á meðal efnisvali, ferlihönnun, uppsetningu búnaðar og gæðaeftirliti, er hægt að ná fram stöðugri framleiðslu á-afkastamiklum snertikerfum og tryggja þannig langtíma-áreiðanlega virkni aflrofa við flóknar aðstæður.
hafðu samband við okkur
Fyrir frekari upplýsingar um okkarViðnámssuðu Silfursnertinglausnir eða sérsniðna vörustuðning, vinsamlegast hafðu samband við okkur. Við munum veita faglega tæknilega ráðgjöf og stuðningsþjónustu byggða á umsóknarþörfum þínum.
